
 中文简体
Hjem / Nyheter / Bransjenyheter / Sandformer for metallstøping: En komplett guide til prosess og materialer
Bransjenyheter
Sandformer for metallstøping: En komplett guide til prosess og materialer
Sandformer for metallstøping har vært en arbeidshest for støperier i århundrer, og de er fortsatt en av de mest praktiske måtene å gjøre en designtegning om til en ferdig metallkomponent. Fra vannpumpehus og ventilhus til impellerstøpegods og rørfittings, er sandformen ofte det smarteste valget når deler er for komplekse for enkel maskinering eller for kostbare å produsere med permanent verktøy. I denne veiledningen forklarer vi hvordan sandformer bygges, hvilke materialer som får dem til å fungere godt, og hva et erfarent støperi ser etter i hvert trinn av prosessen.
Hva er sandformer for metallstøping?
En sandform er et hulrom dannet i komprimert sand som mottar smeltet metall under støpeprosessen. Formen begynner med et mønster, som er en modell i full størrelse av delens ytre form. Mønsteret pakkes inn i spesiallaget sand slik at sanden tar form av delen. Når mønsteret er fjernet er det tomme hulrommet klart til å fylles med flytende metall, og det hulrommet er det som gir det ferdige støpet sin ytre form.
Fordi hver sandform er laget for en enkelt støping, tilbyr prosessen enorm fleksibilitet. Vi kan produsere et lite parti med reservedeler, en prototype for et nytt pumpedesign, eller en mellomstor produksjon uten den høye verktøyinvesteringen som pressstøping eller permanent formstøping. Formen brytes normalt fra hverandre når metallet størkner, men sanden kan gjenvinnes og gjenbrukes, noe som holder prosessen økonomisk og effektiv.
Hovedtyper av sandformer
Ikke alle sandformer oppfører seg på samme måte. Riktig støpemetode avhenger av legeringen, størrelsen på støpegodset og nivået av dimensjonsnøyaktighet delen krever. De fire vanligste typene i industriell bruk er grønn sandformer, tørrsandformer, no-bake former og skallformer.
| Form type | Perm | Nøkkelstyrke | Typisk bruk |
|---|---|---|---|
| Grønn sandform | Leire og vann | Lav pris og enkel gjenvinning av sand | Pumpehus, ventilhus, maskindeler |
| Tørr sandform | Leire, bakt for styrke | Sterkere formvegg og bedre overflatefinish | Middels til store avstøpninger |
| No-bake form | Harpiks og herder | Høy dimensjonsnøyaktighet for tunge deler | Store ventil- og maskinstøpegods |
| Skallform | Harpiksbelagt sand | Tynt sterkt skall med god overflatefinish | Presisjonsdeler i moderate volum |
I vår egen produksjon er grønn sandformer det vanligste valget for væskehåndteringskomponenter. De er økonomiske, raske å tilberede, og egner seg godt til deler med middels veggtykkelse som f.eks sentrifugalpumpestøpegods .
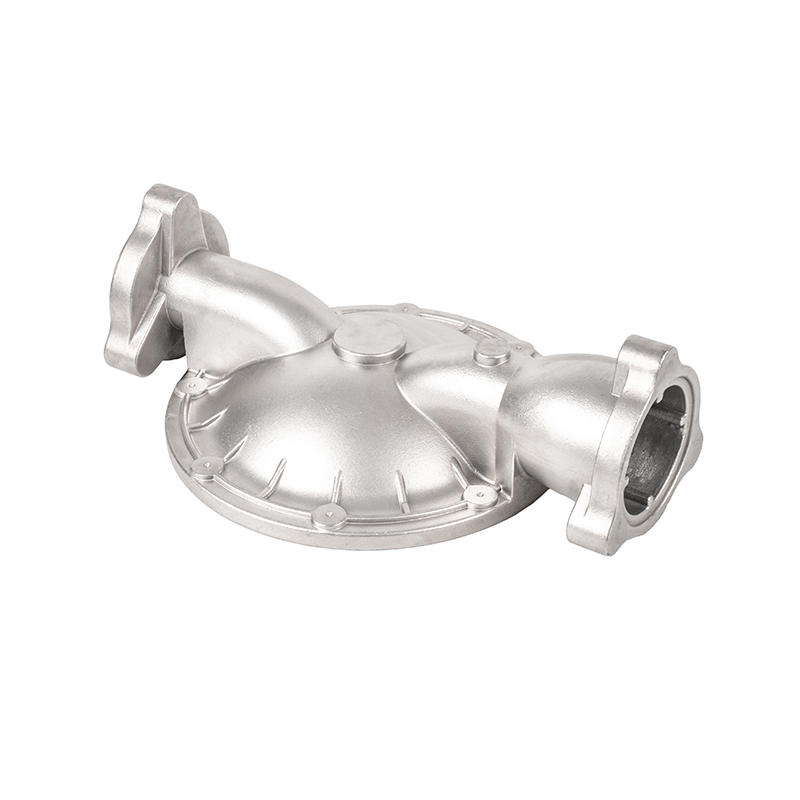
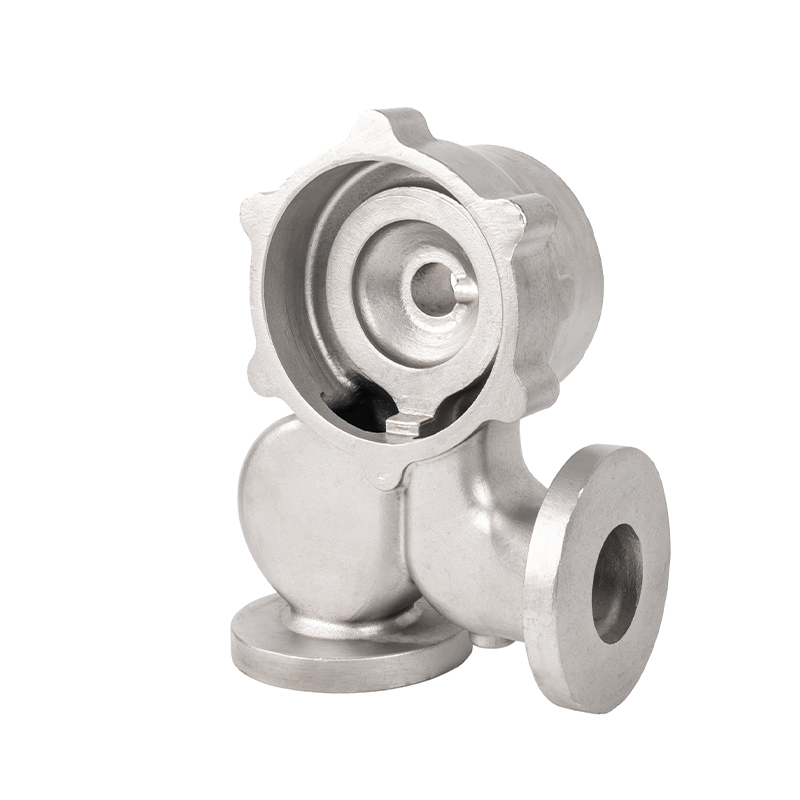 Rustfritt stål sentrifugalpumpestøpegods fra Ningbo-produsenten Denne oppføringen viser presisjons-sentrifugalpumpestøpegods i rustfritt stål, produsert av et kinesisk støperi med avansert teknologi og eksporterfaring, relevant når man sammenligner støpeformer for medium-vegg væskehåndteringskomponenter. Se produkt →
No-bake former kommer inn i bildet når delen er tyngre og formen må holde sine dimensjoner gjennom en lang avkjølingsperiode. Skallformer velges når kravet til overflatefinish er mer krevende og produksjonsvolumet rettferdiggjør en litt høyere formkostnad. Hver metode har sin plass, og et godt støperi anbefaler alternativet basert på støpetegningen fremfor en fast preferanse.
Hvordan en sandform er laget for metallstøping
En pålitelig sandform er resultatet av nøye forberedelse. Vi følger en disiplinert sekvens på hvert trinn fordi en liten feil i formen ofte viser seg senere som en feil i støpingen. Hovedtrinnene er listet opp nedenfor.
- Mønsterforberedelse. Mønsteret er bygget for å matche delens geometri, med krympetilskudd lagt til og trekkvinkler inkludert slik at det kan trekkes rent fra sanden.
- Sandforberedelse. Sanden blandes med valgt bindemiddel og eventuelle tilsetningsstoffer for å oppnå et stabilt fukt- eller harpiksnivå. Inkonsekvent sand er en av de vanligste årsakene til muggrelaterte defekter.
- Støping og komprimering. Sanden er pakket rundt mønsteret i en støpeboks. Ensartet komprimering er avgjørende slik at formen kan motstå trykket fra det smeltede metallet uten erosjon.
- Kjerneinnstilling. Kjerner er plassert i formen for å skape indre passasjer, underskjæringer og hulrom som ikke kan formes av mønsteret alene. En godt støttet kjerne er kritisk for deler som impellere som har strømningskanaler inni.
- Mugg stenger. De to halvdelene av formen, kjent som cope og drag, er justert og fastklemt slik at hulrommet holder formen under hellingen.
- Helling og størkning. Smeltet metall helles gjennom innløpet og fyller hulrommet. Helletemperatur, portdesign og ventilering påvirker hvor rent metallet fyller formen.
- Shakeout og etterbehandling. Etter at metallet har stivnet, brytes formen bort, og støpegodset fjernes. Løper og stigerør kuttes av, og overflaten rengjøres før inspeksjon.
Blade impeller støpegods er et godt eksempel på hvorfor støpeformen er viktig. De indre strømningspassasjene som bestemmer den hydrauliske ytelsen er dannet av kjerner, og hvis formen skifter eller kjernen beveger seg under helling, vil ikke impelleren matche designet. Forsiktig støping er det som beskytter geometrien til den siste delen.
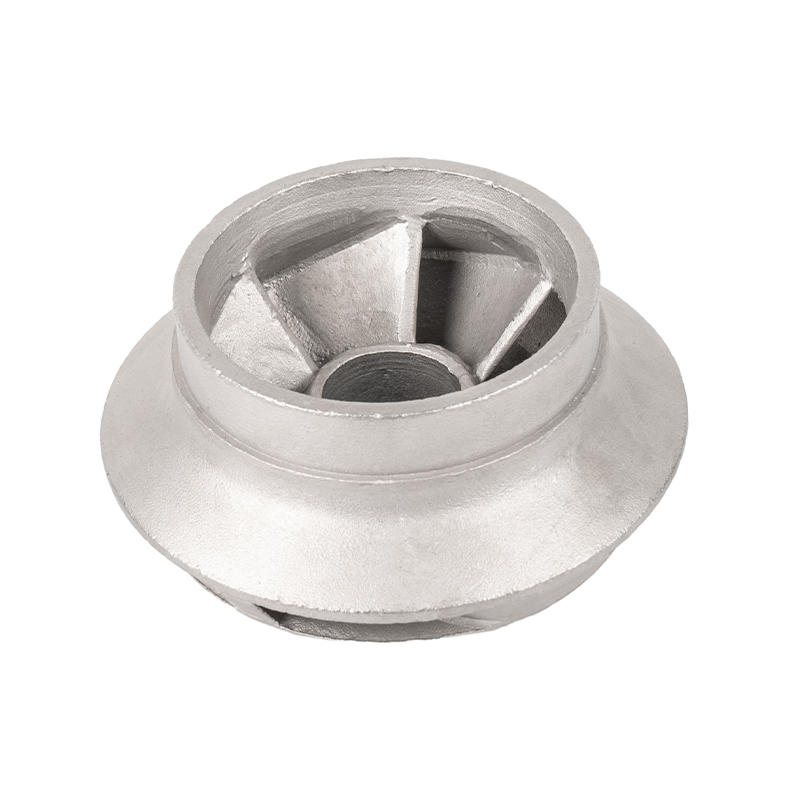 Presisjonsblad impellerstøpegods i rustfritt stål Bladhjulsstøpegods avhenger av nøyaktig plassering av kjerne under støping. Denne leverandørens presisjonsstøpte i rustfritt stål er verdt å vurdere for applikasjoner der interne strømningspassasjer må samsvare nøyaktig med kravene til hydraulisk design. Se produkt →
Når støpegodset er fjernet fra formen, går det gjennom rengjøring og inspeksjon før eventuell sekundær maskinering. Mange kjøpere ser den sanne kvaliteten på støpingen bare på dette stadiet, men resultatet bestemmes mye tidligere, under selve støpeprosessen.
Vanlige sandmuggdefekter og forebyggingsmetoder
Når en sandstøpt del mislykkes ved inspeksjon, er årsaken ofte i formen. Gjennom årene har vi lært at de fleste defekter kan spores til sandkvalitet, komprimering eller utlufting. Å forstå disse manglene hjelper oss å løse dem raskt og forhindrer gjentatte problemer i pågående produksjon.
| Defekt | Hovedårsak | Forebygging |
|---|---|---|
| Sand inkludering | Løs sand vaskes inn i det smeltede metallet | Sterkere komprimering, muggbelegg, kontrollert helling |
| Porøsitet | Gass fanget under størkning | Bedre ventilasjon, kontrollert fuktighet, riktig helletemperatur |
| Muggskifte | Feiljustering mellom cope og drag | Sikkert monterte kolber og nøyaktige lokaliseringsstifter |
| Skurvring | Overflatesand utvider seg og sprekker under støping | Kontrollert fuktighet, forbedret komprimering, tilstrekkelig baking |
| Krympehulrom | Størkning mates ikke av stigerør | Optimalisert stigerørsposisjon og portdesign |
Det er nettopp disse problemene vi vurderer når vi vurderer et nytt støpedesign. En liten justering av formen, for eksempel å legge til en ventil eller endre bindemiddelforholdet, kan utgjøre forskjellen mellom en pålitelig del og en utrangert hell.
Velge en sandform for støpte komponenter
Hvordan vet du om en sandform er riktig tilnærming? Etter vår erfaring kommer beslutningen ned til fire faktorer: delstørrelse, geometrisk kompleksitet, produksjonsmengde og legering. Store eller tunge komponenter er nesten alltid bedre egnet til en sandform enn til en permanent form. Deler med indre passasjer, for eksempel ventilporter, drar nytte av muligheten til å plassere kjerner akkurat der de trengs. Når bestillingsmengden er lav eller middels, holder de lave verktøykostnadene ved sandstøping enhetsprisen realistisk, og fordi jern, stål, rustfritt stål og aluminium alle kan helles i sandformer, er legeringen sjelden grunnen til å unngå prosessen.
Kuleventilstøpegods er et typisk eksempel fra vårt butikkgulv. Kroppen til en kuleventil trenger tunge veggseksjoner, nøyaktig portinnretting og gode tetningsflater. En godt forberedt sandform holder disse dimensjonene mens metallet avkjøles, og etterbehandlingsoperasjonene våre bringer tetningsflatene til den nødvendige standarden. Hvis du vil se hvordan dette fungerer i praksis, vår artikkel om sandstøpeprosessen for vannpumpestøpegods går gjennom trinnene med å støpe, helle og fullføre en væskehåndteringskomponent.
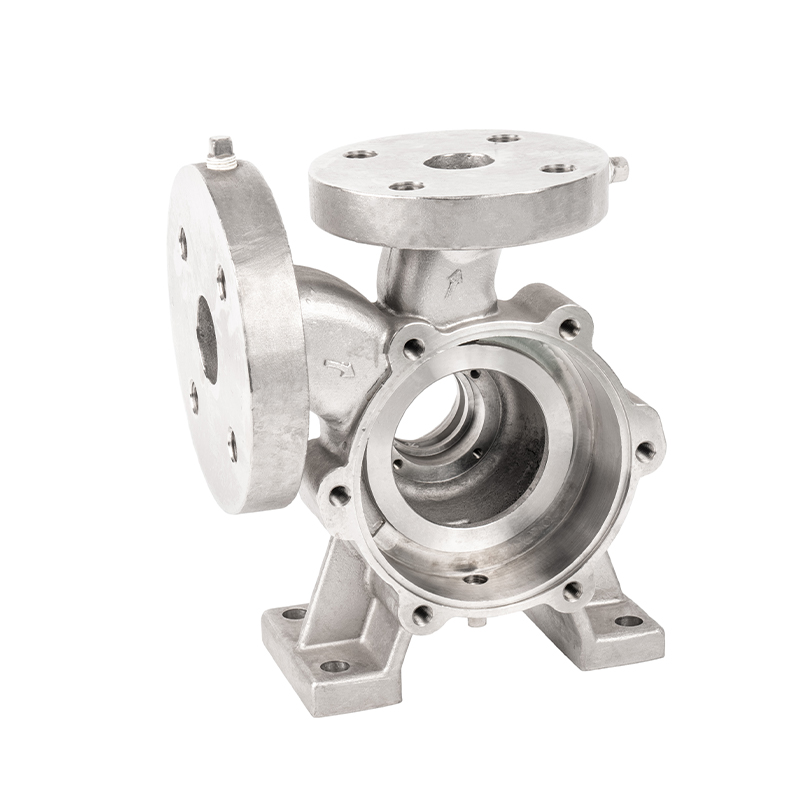
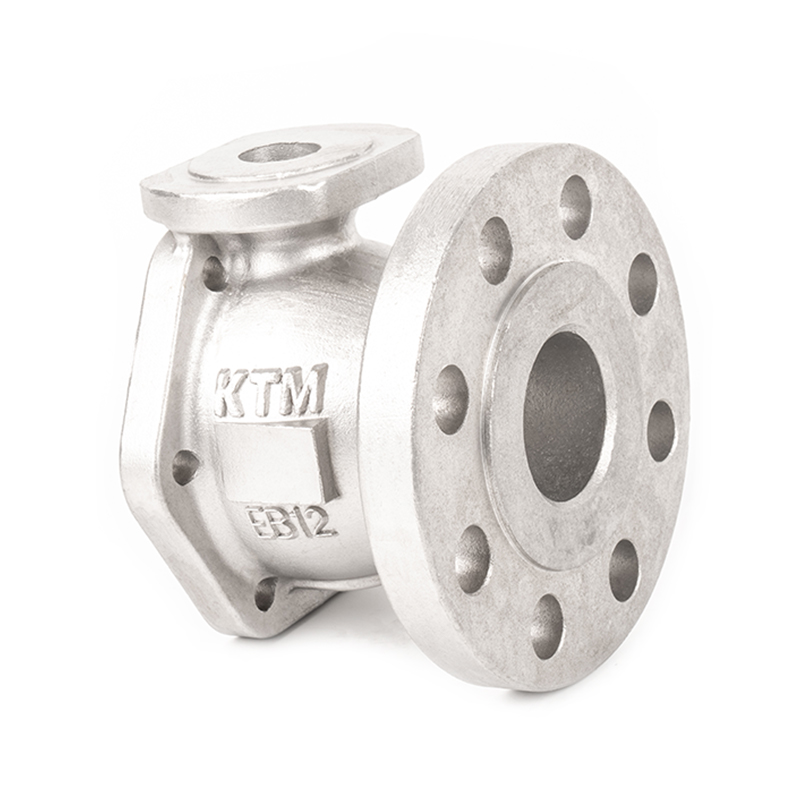 Kuleventilstøpegods i rustfritt stål for tunge veggseksjoner Kuleventilstøpegods trenger tunge vegger, nøyaktig portinnretting og gode tetningsflater. Denne leverandørens presisjonsstøpegods i rustfritt stål passer til middels til store komponenter der sandstøping balanserer styrke, kostnad og ledetid. Se produkt →
For kjøpere som sammenligner prosesser side om side, dreier spørsmålet seg vanligvis om volum og overflatefinish. Når et stort antall små, detaljerte deler er nødvendig, kan andre metoder som investeringsstøping være mer effektive. For middels til store komponenter med solide tverrsnitt gir sandstøping en sterk balanse mellom styrke, kostnad og ledetid.
Sandformer for metallstøping er ikke en utdatert teknikk; de er en praktisk, velprøvd løsning som fortsetter å tjene moderne produksjon godt. De gir støperier fleksibiliteten til å håndtere et bredt utvalg av deler og legeringer samtidig som kostnadene holdes forutsigbare. Suksessen til en sandstøpt komponent avhenger av nøye mønsterdesign, konsekvent sandforberedelse og disiplinert støping. Når disse grunnleggende tingene håndteres riktig, kan en sandform produsere støpegods som oppfyller krevende bruksforhold i årevis. Hvis du har en komponent som kan passe godt for sandstøping, vil våre ingeniører gjerne se gjennom tegningen og anbefale den mest pålitelige tilnærmingen.
RELATERTE PRODUKTER


har du spørsmål? Ikke vent, La oss snakke!
Kontakt oss
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: No. 68, Jiangbin Branch Road, Beilun Xiaogang Joint Development Zone, Ningbo, Zhejiang, Kina.
QR kode
Copyright © Ningbo Etdz Andrew Precision Cast Co., Ltd. Alle rettigheter forbeholdt

