
 中文简体
Hjem / Nyheter / Bransjenyheter / Fordeler ved vakuumstøping: Hvordan det forbedrer metallpresisjonsstøpekvaliteten
Bransjenyheter
Fordeler ved vakuumstøping: Hvordan det forbedrer metallpresisjonsstøpekvaliteten
Vakuumstøpingsfordeler er enklest å sette pris på når en komponent ikke har råd til å feile. Ved presisjonsmetallproduksjon beskriver vakuumstøping en familie av prosesser der smelting og støping skjer inne i et evakuert kammer. Ved å fjerne luft før den smeltede legeringen møter formen, forhindrer vi mange av defektene som ofte forårsaker lekkasjer, sprekker og for tidlig slitasje. Hos Ningbo Etdz Andrew Precision Cast Co., Ltd. bruker vi vakuumassisterte tilnærminger for komponenter som må forbli pålitelige under trykk, varme og kontinuerlig drift. Denne artikkelen forklarer hva vakuumstøping er, hvorfor det gir bedre støpegods, og hvor fordelene betyr mest. Vi ser også på når prosessen er verdt kostnadene, fordi vakuumstøping ikke er det riktige svaret for hver del.
Hva er vakuumstøping for metallkomponenter?
I forbindelse med metallstøping kombineres vakuumstøping vanligvis med investeringsstøping. En voks eller trykt mønster er belagt med et keramisk skall, og skallet brennes for å lage en presis form. Denne formen er plassert inne i et vakuumkammer, hvor legeringen smeltes og helles uten eksponering for atmosfæren. Det flytende metallet beveger seg derfor gjennom et rent miljø med lavt trykk, noe som endrer hvordan det fyller formen og hvordan det størkner.
Det er verdt å skille denne prosessen fra plastvakuumstøping, som bruker silikonformer og flytende harpikser og hovedsakelig brukes til prototyper og visuelle modeller. Metallvakuumstøping er valgt av en annen grunn: metallurgisk kvalitet. Prosessen handler ikke om å lage en rask kopi; det handler om å gi en strukturell komponent best mulig indre forsvarlighet. For konstruerte deler som pumpehus, ventilhus og impellere er denne forskjellen avgjørende.
Den grunnleggende sekvensen i vakuuminvesteringsstøping følger et kjent sett med trinn:
- En keramisk skallform produseres rundt delens geometri.
- Formen lastes inn i vakuumkammeret.
- Legeringen smeltes under vakuum.
- Formen helles under vakuum.
- Støpingen avkjøles under kontrollerte forhold før fjerning og etterbehandling.
Fordelene ved kjernevakuumstøping
Hver støpeprosess har styrker, men vakuumstøpefordeler har en tendens til å vises akkurat der andre prosesser sliter: indre soliditet, overflatekvalitet og konsistens. Tabellen nedenfor oppsummerer de viktigste fordelene og årsakene bak dem.
| Fordel | Hva skjer i prosessen | Fordel for komponenten |
|---|---|---|
| Redusert gassporøsitet | Oppløste gasser fjernes og luft kan ikke komme inn igjen | Trykktette vegger med færre lekkasjer |
| Bedre formfylling | Det evakuerte hulrommet lar metall strømme inn i tynne seksjoner | Tynne vegger, skarpe hjørner og fine detaljer |
| Renere legeringskjemi | Ingen oksidasjon under smelting og helling | Egnet for rustfrie og nikkelbaserte legeringer |
| Tettere struktur | Størkning uten innestengt gass | Høyere styrke og lengre utmattelseslevetid |
| Mindre etterarbeid | Færre overflate- og undergrunnsfeil | Lavere maskineringskostnad og raskere levering |
For en trykkholdig komponent er gassporøsitet en av de vanligste årsakene til avvisning. En liten undergrunnsboble kan åpne seg under bearbeiding og ødelegge en ellers god del. Vakuumstøping fjerner den risikoen ved kilden, så støperiet oppdager ikke problemet etter timer med prosessering.
Innvendig forsvarlighet er ikke et kosmetisk problem. I et roterende løpehjul eller et tetningsventilhus konsentrerer porøsitet stress, oppmuntrer til korrosjon og forkorter utmattelseslevetiden. Vakuumstøping gir en tettere, mer jevn mikrostruktur, og den mikrostrukturen er det ingeniøren er avhengig av når delen tas i bruk.
Hvor fordelene ved vakuumstøping gir mest verdi
Den klareste verdien vises ved væskehåndtering, der et støpegods må inneholde væske, motstå korrosjon og holde formen under dynamiske belastninger. Et porøst løpehjul, for eksempel, kan korrodere ujevnt og skape vibrasjoner når pumpen er i gang. Et tett, vakuumstøpt løpehjul holder den hydrauliske profilen stabil og forlenger levetiden til hele pumpen.
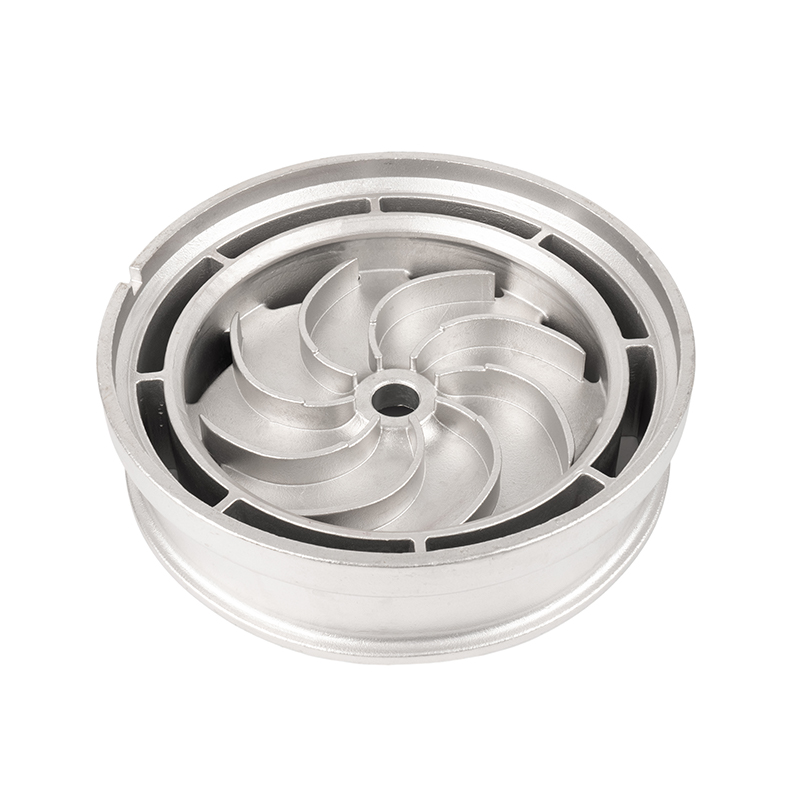 Presisjonsløpehjulsstøpte i rustfritt stål for holdbar pumpeytelse Denne løpehjulstøpingen er konstruert for væskehåndteringsapplikasjoner der porøsitet kan forårsake korrosjon og vibrasjoner. Vakuumstøping sikrer en tett struktur, og bidrar til å opprettholde en stabil hydraulisk profil og forlenge pumpens levetid. Se produkt →
Ventilkomponenter står overfor en lignende utfordring. En kuleventilstøping som lekker gjennom mikroporøsitet er en feltfeil som venter på å skje, spesielt i systemer som bærer aggressive eller høytrykksmedier. Vakuumstøping gir den tette strukturen som tetningsflatene trenger, og det hjelper maskineringsoperasjonen med å holde en pålitelig overflatefinish.
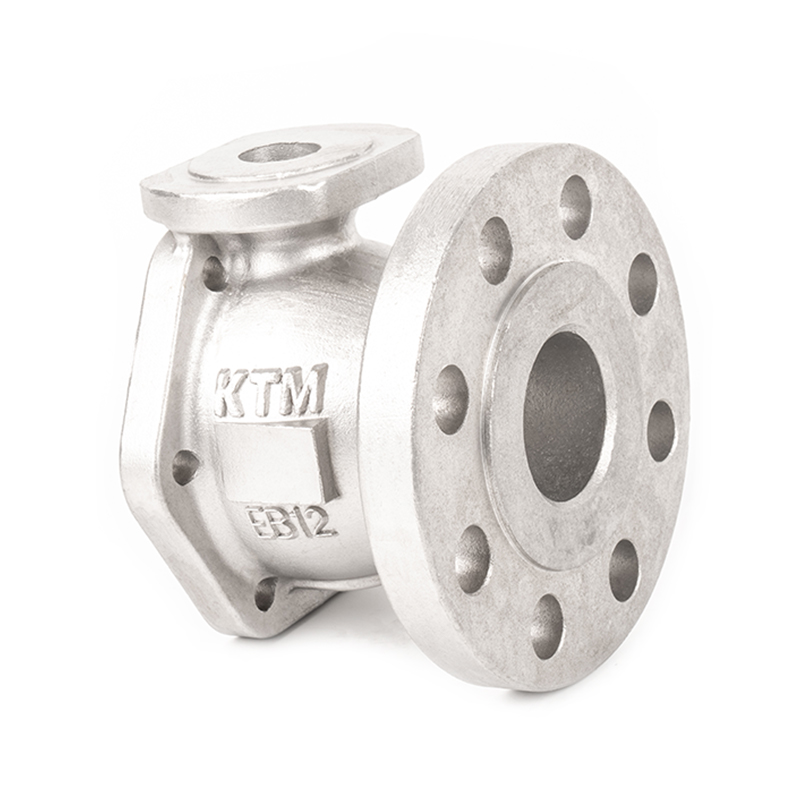 Presisjonskuleventilstøpegods i rustfritt stål for pålitelig forsegling Denne kuleventilstøpingen er designet for aggressive eller høytrykksmedier, og drar fordel av vakuumstøping for å eliminere mikroporøsitet. Den tette strukturen støtter pålitelige tetningsflater og konsistent maskineringsfinish, noe som reduserer risikoen for feltfeil. Se produkt →
Vannpumpestøpegods er et annet typisk bruksområde. Fra sentrifugalpumper til design med blandet strømning og aksialstrøm, må pumpehjulet og foringsrøret tåle kavitasjon, trykksykling og noen ganger slitende medier. Når en kunde ber oss garantere trykktetthet og batch-til-batch-konsistens, er vakuumstøping ofte svaret. Det samme gjelder pumpehus, hvor en lekkasje som oppstår etter måneders bruk er langt dyrere enn en lydstøping laget fra starten.
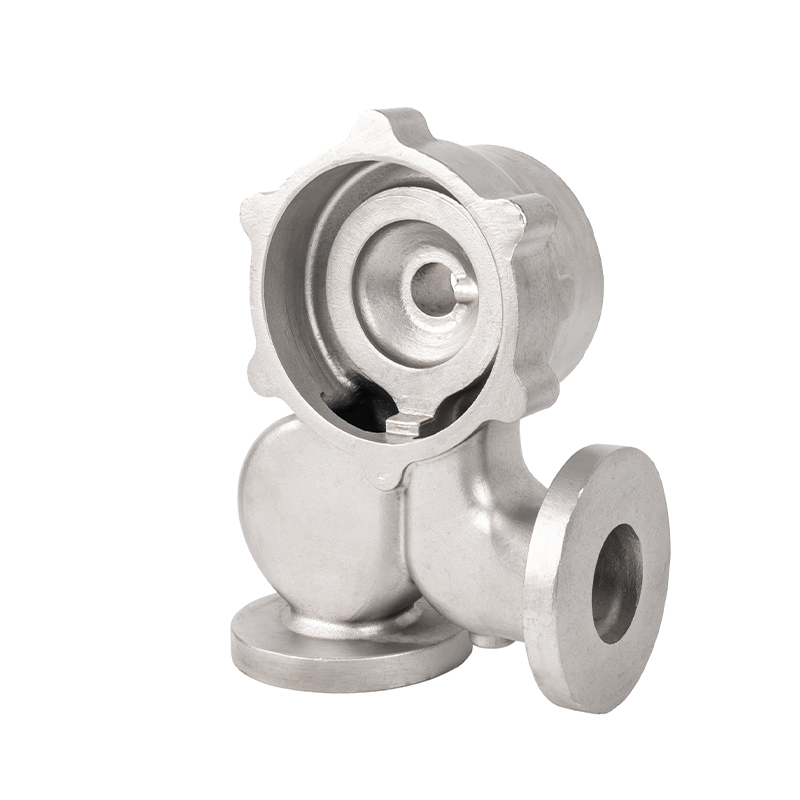 Presisjonsentrifugalpumpestøpegods i rustfritt stål for trykktetthet For sentrifugalpumpehjul og foringsrør tilbyr denne støpingen vakuumindusert tetthet for å motstå kavitasjon, trykksykling og abrasive medier. Det sikrer batch-til-batch-konsistens og trykktetthet, og dekker de høye kostnadene ved fremtidige lekkasjer. Se produkt →
Den samme logikken gjelder for høytemperatur-støpegods til biler, rørstøpegods og skinnekomponenter. Uansett hvor servicetilstanden er alvorlig og kostnadene ved feil er høye, betaler denne prosessen seg selv.
Vakuumstøping vs. konvensjonell gravitasjonsstøping
For å forstå fordelen på riktig måte, hjelper det å plassere vakuumstøping ved siden av en konvensjonell tyngdekraft i luft. Forskjellen er dramatisk når det gjelder kvalitet, selv om de ekstra prosesstrinnene er beskjedne.
| Kriterium | Vakuumstøping | Konvensjonell støping i luft |
|---|---|---|
| Gassporøsitet | Veldig lavt | Høyere risiko |
| Mekaniske egenskaper | Konsekvent og forutsigbart | Mer variasjon |
| Legeringskompatibilitet | Reaktive legeringer støpt rent | Oksidasjon begrenser valg av legering |
| Formfylling | Utmerket for tynne seksjoner | Kan trenge høyere helletemperatur |
| Kostnad per del | Litt høyere | Lavere |
| Best passform | Presisjonsdeler med høy integritet og lavt til middels volum | Høyvolumsdeler med løsere krav |
Legg merke til at vakuumstøping ikke er en erstatning for hver støpemetode. Det er et målrettet verktøy for komponenter som må yte. Når en tegning krever trykktesting, radiografisk inspeksjon eller en krevende utmattelsestid, er prosessen vanligvis verdt kostnadene. Det har også betydning for deler som gjennomgår maskinering på kritiske tetningsflater; en defekt skjult rett under overflaten kan gjøre en ferdig del til skrap.
Design og innkjøpshensyn
Vakuumstøping er ikke nødvendig for hver komponent, men noen få klare tegn tyder på at det vil lønne seg.
- Trykkholdige overflater eller krav til lekkasjetetthet
- Tynne vegger eller komplekse indre passasjer
- Rustfrie, dupleks- eller nikkelbaserte legeringer som er følsomme for oksidasjon
- Høye syklusbelastninger og tretthetskritiske applikasjoner
- En historie med porøsitetsproblemer i konvensjonelt støpte deler
Når du velger en støpepartner, spør om erfaring med den spesifikke legerings- og delfamilien. Et støperi som har støpt tusenvis av impellere vet hvor porøsiteten har en tendens til å skjule seg og hvordan man justerer porten, vakuumnivået og størkningsforholdene. For en bredere sammenligning av prosessvalg, forklarer vår profesjonelle guide om investeringsstøping versus sandstøping når presisjonsstøping er det riktige valget.
Du kan se gjennom våre muligheter gjennom vår produktoversikt, eller sende oss en tegning med dine servicekrav. Når lasteforholdene, trykkvurderingen og kvalitetsmålene er klare, blir det riktige prosessvalget vanligvis åpenbart.
Vakuumstøpefordeler handler ikke om å legge til kompleksitet; de handler om å unngå skjulte problemer. Redusert porøsitet, renere legeringskjemi og konsistente mekaniske egenskaper fører direkte til færre feltfeil, lengre levetid og lavere totale eierkostnader for brukeren. Om prosjektet involverer løpehjul, kuleventilstøpegods eller sentrifugalpumpestøpegods , er målet det samme: levere en komponent som fungerer riktig ved første forsøk og fortsetter å yte i årevis. Det er det vakuumstøping gir oss som presisjonsstøpeprodusent.
RELATERTE PRODUKTER


har du spørsmål? Ikke vent, La oss snakke!
Kontakt oss
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: No. 68, Jiangbin Branch Road, Beilun Xiaogang Joint Development Zone, Ningbo, Zhejiang, Kina.
QR kode
Copyright © Ningbo Etdz Andrew Precision Cast Co., Ltd. Alle rettigheter forbeholdt

